Vibrációs koptatás – 3D nyomtatott alkatrészek felületkezelése
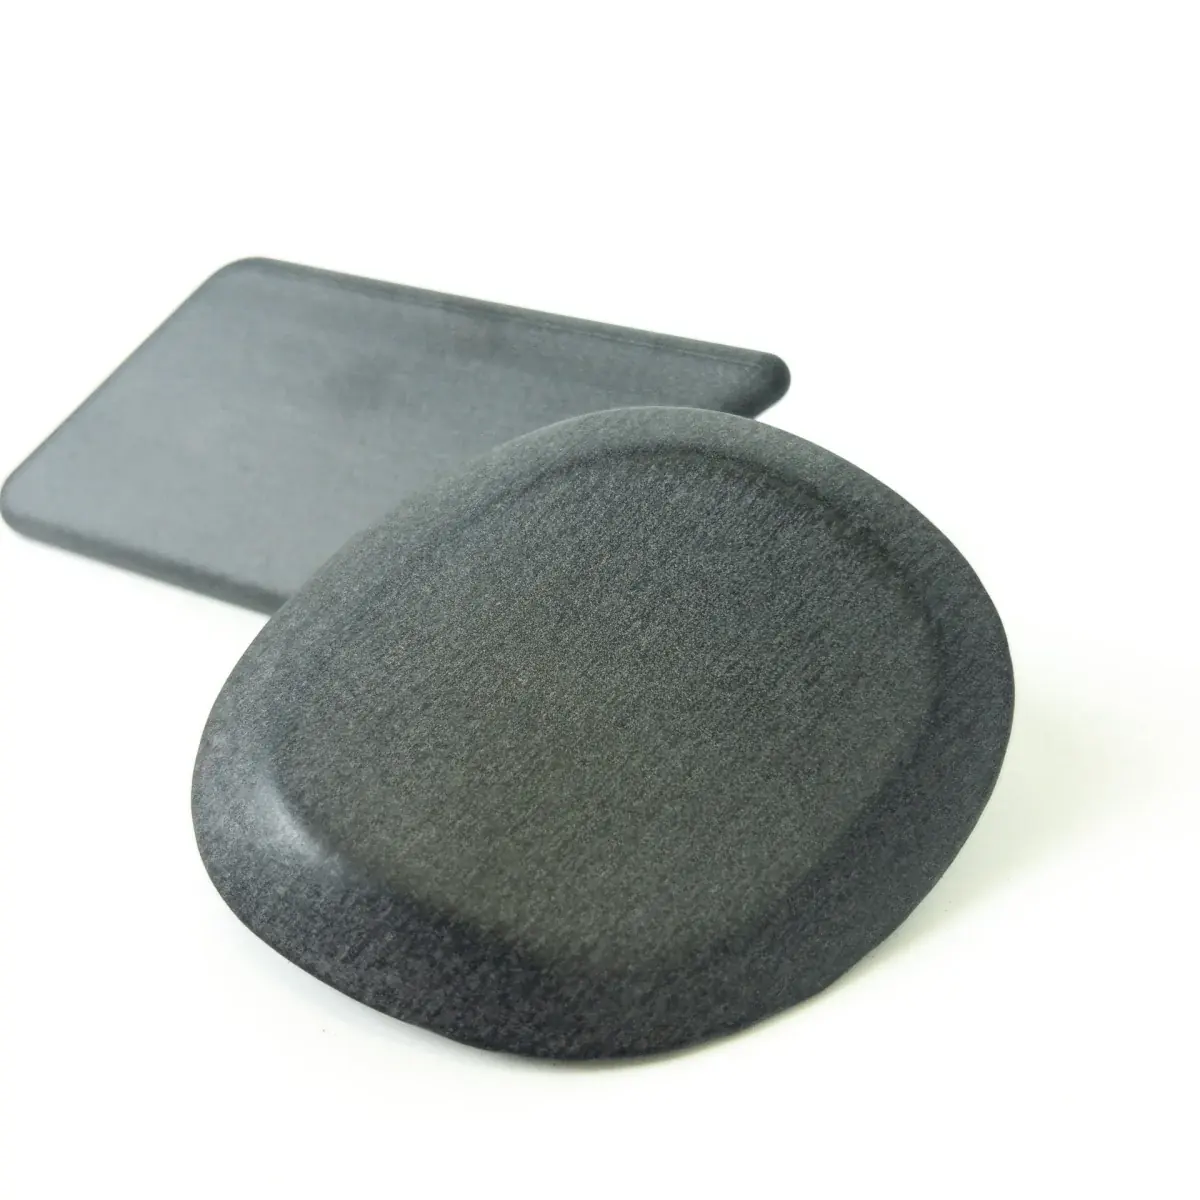
Az SLS nyomtatás eredményeként a PA12 Nylon alkatrész felülete rétegesen, kissé érdes texturával készül el. Vibrációs koptatással ez az érdesség csökkenthető: az alkatrész egyenletesebb, tapintásra simább felületet kap.
Hogyan működik a vibrációs koptatás?
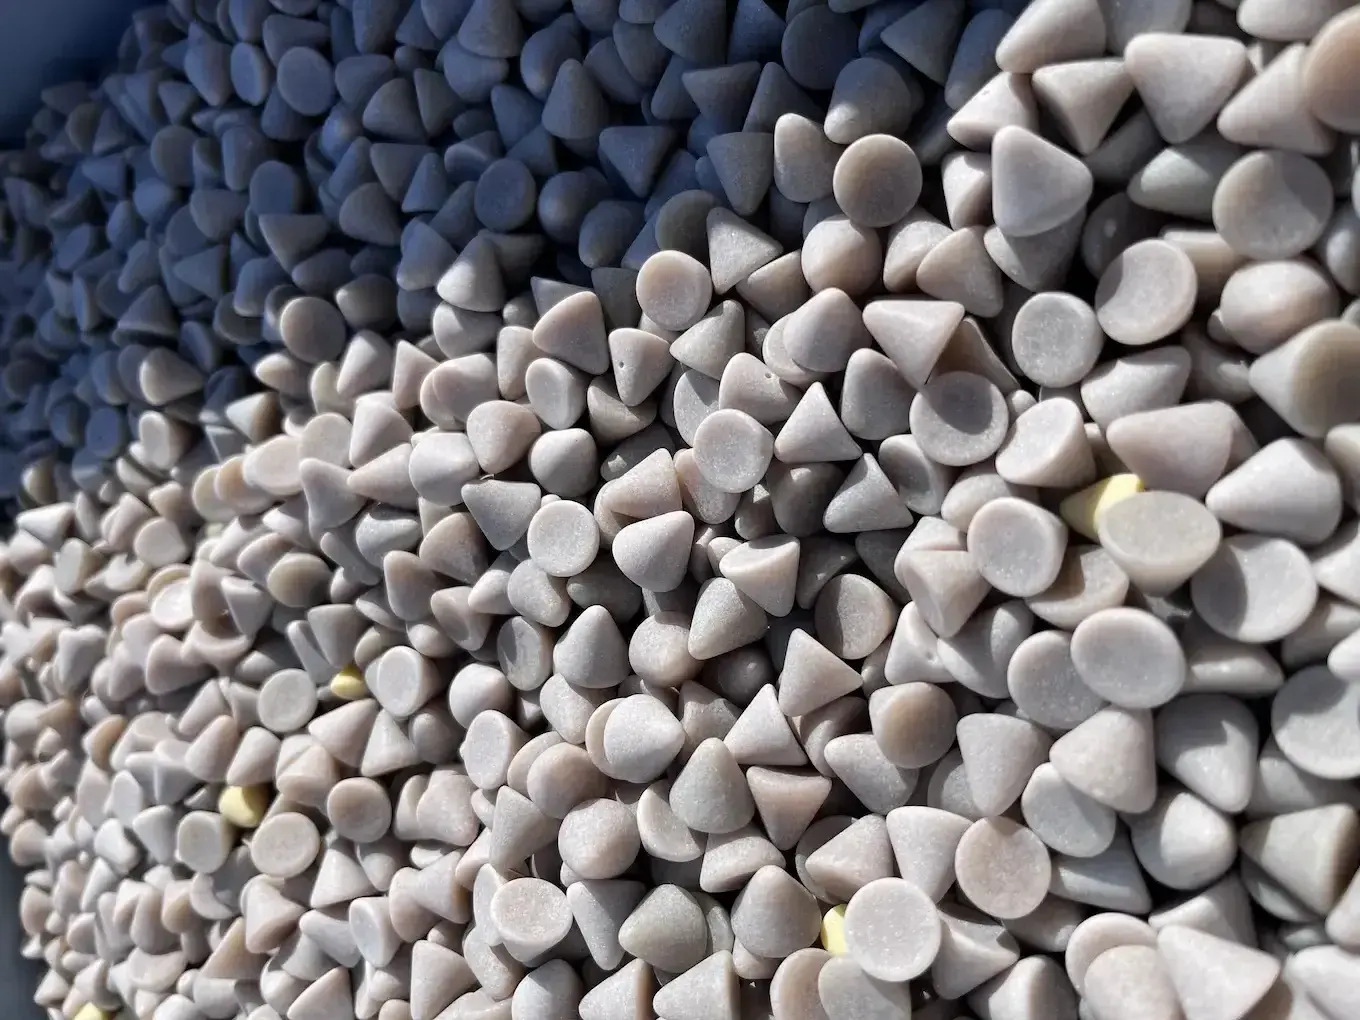
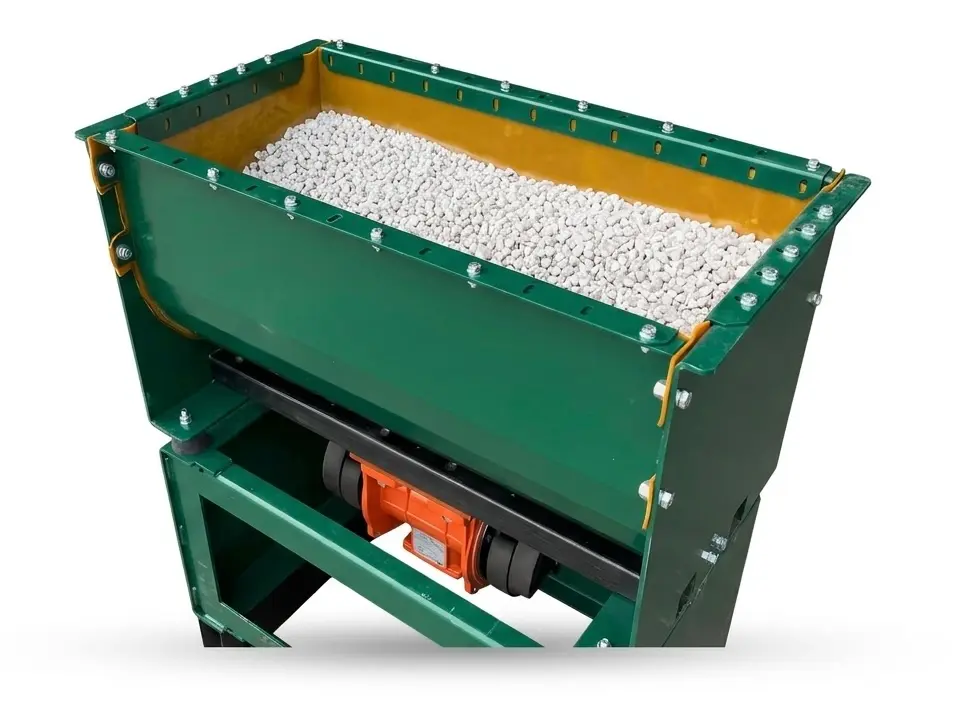
A vibrációs koptatás során az alkatrészeket vályúba helyezzük, amelybe egy speciális koptatóanyag található. A tartály rezgő mozgása során az alkatrészek folyamatosan súrlódnak a csiszolóközeggel – ez egyenletesen eltávolítja a felületi érdesség csúcsait. Az eljárás nem pontszerű, hanem az alkatrész teljes külső felületére hat egyszerre.
Nyomtatott alkatrész előtisztítása
Betöltés a vibrációs tartályba, megfelelő koptatóanyag hozzáadása
Koptatási ciklus: jellemzően 4–8 óra, az alkatrész méretétől és geometriájától függően
Utóöblítés, szárítás, minőségellenőrzés
Mérhető előny: mennyit változik a felület?
Az SLS nyomtatott alkatrészeknél a tipikus felületi érdesség (Ra) nyomtatás után 8-10 μm közé esik, orientációtól függően. Vibrációs koptatás után ez az érték Ra 4-5 μm-re csökken – tapintásra érzékelhetően simább, vizuálisan egyenletesebb. Az élek lekerekítése természetes, nem igényel külön megmunkálást. Az elért felület minősége nagyban függ a koptatási időtől.
Méreti hatás: a tömegveszteség elhanyagolható, azonban a vibrációs koptatás dimenziócsökkentő. Egy koptatási ciklus során átlagosan 0,1–0,15 mm a kalkulálható méretváltozás. Ezt minden esetben figyelembe kell venni, különösképpen illeszkedő alkatrészek esetén.
Mikor ajánlott a vibrációs koptatás?
A felületet látható terméken alkalmazzák: designelemek, burkolatok – esztétikusan jobb megjelenés
Az alkatrész más elemmel érintkezik, és az élek lekerekítése kritikus (kopás, sérülés megakadályozása)
Mélyszínezés előtt: simább felület garantál
3D nyomtatott alkatrész sima felülete bármilyen egyéb okból kifolyólag szükséges
Korlátok: mire ne számítson?
A vibrációs koptatás nem szelektív eljárás: Azon felületeket melyek a koptató anyag számára elérhető koptatja, beleértve azokat a felületeket is, amelyeknél kritikus a méretpontosság. Ezenkívül vékony és törékeny falak esetén (falvastagság < 0,8 mm) sérülést okozhat.
Összekapcsolható más utófeldolgozási lépéssel
Nyomtatás → vibrációs koptatás
Sima felület, szürkés, enyhén foltos felület.
Nyomtatás → koptatás → mélyszínezés
Sima felület + fekete szín
Nyomtatás → mélyszínezés
Koptatás nélkül, ha a felületi minőség nem kritikus