Szelektív lézer szinterezés (SLS), működése. Hogyan működik?
A szelektív lézer szinterezés működési elve az egyik leggyakrabban felmerülő kérdés azok körében, akik ezzel a technológiával gyártott alkatrészek alkalmazását fontolgatják. Az additív gyártástechnológiák az elmúlt évtizedben számos iparágban meghódították a piacot a prototípizálástól egészen a kis szériás sorozatgyártásig. Az szelektív lézer szinterezés (SLS) az egyik legsokoldalúbb porágyas eljárás, amelyet a járműipartól a repülőgépiparig, a hadiipartól a gyógyszeriparig széles körben alkalmaznak
Az alábbi cikkben a technológia működési elvét, legfontosabb nyomtatási paramétereit és az anyagválasztás kritériumait mutatjuk be, szakirodalmi forrásokra támaszkodva.
A technológia működési elve
Az ASTM International az ISO/ASTM 52900-as szabványban hét kategóriába sorolja az additív gyártástechnológiákat. Az SLS a porágyas eljárások (powder bed fusion) egyik alcsoportjában helyezkedik el.
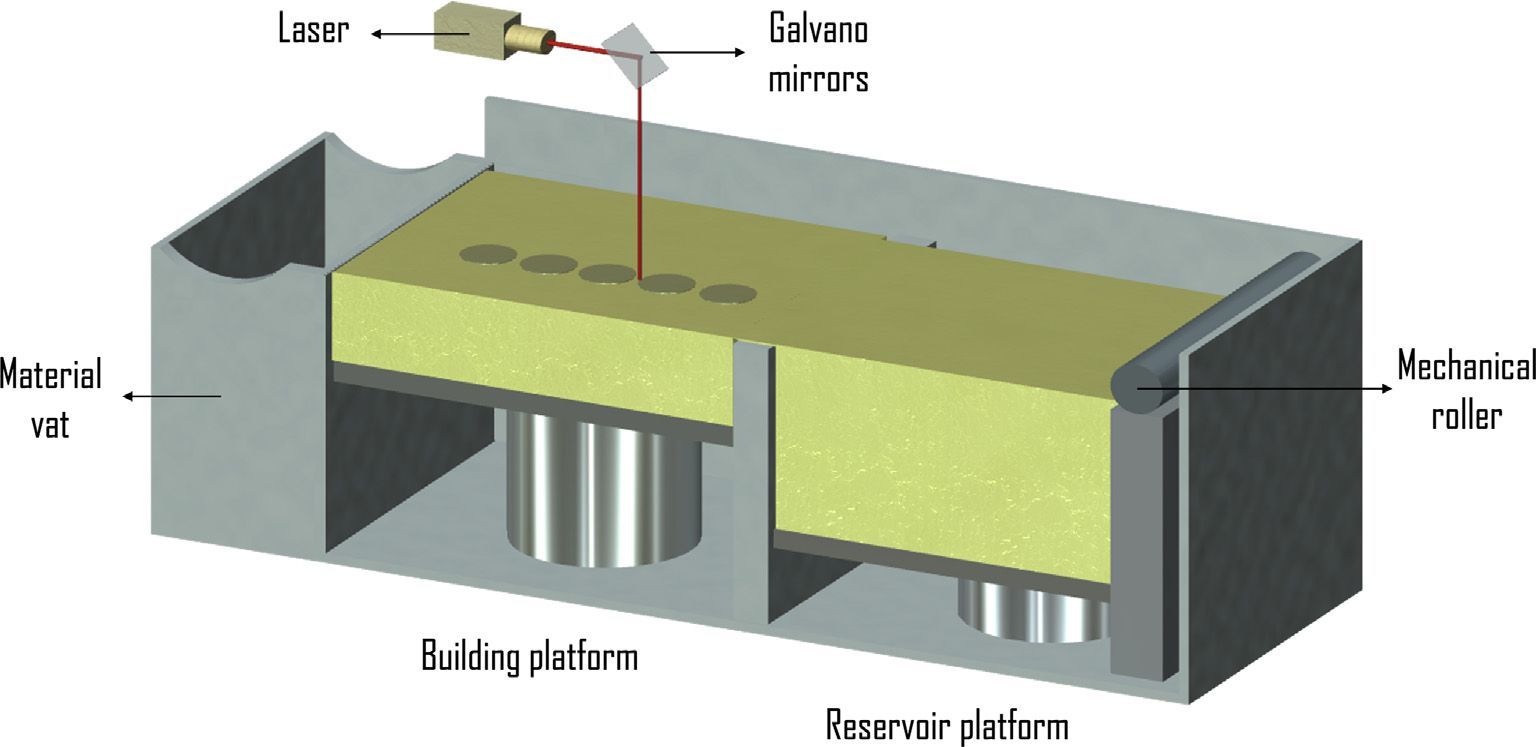
A folyamat alapja, hogy finom szemcsés formájú – jellemzően hőre lágyuló polimer – alapanyagot egy lézer olvaszt össze rétegről rétegre. A nyomtatás szabályozott, felfűtött térben zajlik. Minden réteg elkészülte után az építőplatform egy réteggel lejjebb süllyad, a porterítő mechanizmus pedig új alapanyagréteget terít szét. Ez a ciklus addig ismétlődik, amíg a kész alkatrész fel nem épül.
Támaszanyag-mentes nyomtatás
Az SLS technológia egyik legnagyobb előnye, hogy a nyomtatáshoz nincs szükség külön támaszanyagra. A támasztó funkciót ugyanis maga a már kiterített, de meg nem olvasztott por látja el. Ez lehetővé teszi a teljes nyomtatótér maximális kihasználását – hiszen az alkatrészeket akár egymás fölé is pakolhatjuk –, valamint az összetett geometriák, belső járatok és bonyolult felületek gyártását extra utómunka nélkül. Ez a rugalmasság különösen a kis szériás gyártásnál jelent komoly versenyelőnyt a fröccsöntéssel szemben, ahol minden egyes formaterv-módosítás új szerszám készítését igényelné. A folyamat végén a fel nem használt port eltávolítják, majd friss por hozzáadásával újra felhasználják. A szükséges frissítési arányt az alapanyag típusa, a használt védőgáz és az elvárt mechanikai jellemzők határozzák meg. mechanikai tulajdonságoktól függ.
Nyomtatási paraméterek és hatásuk
A késztermék mechanikai tulajdonságait és felületi minőségét számos paraméter befolyásolja. Néhány példa a teljesség igénye nélkül:
Nyomtatási hőmérséklet – közvetlenül befolyásolja az összeolvadás minőségét és az esetleges vetemedést.
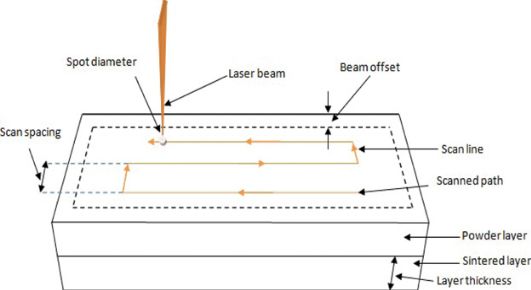
Lézer teljesítménye és pásztázási sebessége – az alapanyag által elnyelt energia határozza meg, mennyire lesz alapos az összeolvadás.
Pásztázási útvonalak közötti távolság – ha ez az érték túl nagy, össze nem olvasztott régiók keletkezhetnek a nyomaton belül, ami a mechanikai tulajdonságok jelentős romlásához vezet.
Rétegvastagság – SLS esetén 0,07 és 0,5 mm között változhat géptől és beállítástól függően. Kisebb rétegvastagság részletesebb felületet, de hosszabb nyomtatási időt eredményez. Fontos, hogy a rétegvastagság ne csökkenjen a porszemcsék mérete alá, mert ez méretpontossági problémákat okoz.
Porszemcse mérete és alakja – az ideális szemcseforma gömb, átmérője 58 és 180 µm közé esik. A szemcseméret és -alak közvetlen hatással van az alapanyag terítési tulajdonságaira és az összeolvaszтáshoz szükséges energiára.
Alapanyag-választék
A technológiával kompatibilis alapanyagok köre széles. A legelterjedtebb polimer alapanyagok és jellemző felhasználási területeik:
PA 12 (poliamid 12) – prototípizálás, kis szériás sorozatgyártás
PA 12 GF (üvegszál töltésű PA 12) – tartós mechanikai és termikus terhelésnek kitett alkatrészek
PA 11 CF (karbonszálas PA 11) – fém alkatrészek kiváltása, tömegcsökkentés
TPU (termoplasztikus poliuretán) – tömítések, rugalmas elemek
PA 12 GSL (üveggyöngy és karbonszálas PA 12) – repülőgépipar, motorsport
A PA 12 az egyik legszélesebb körben alkalmazott SLS alapanyag: ipari szintű tartóssága, jó mechanikai tulajdonságai és viszonylag kedvező ára miatt egyaránt elterjedt prototípizálásban és végfelhasználói alkatrészgyártásban. UV-állóságáról részletes vizsgálati adatok állnak rendelkezésre, amelyeket
Összefoglalás
Az SLS technológia a fröccsöntéssel szemben elsősorban ott versenyképes, ahol a kis széria, az összetett geometria vagy a rövid átfutási idő igénye dominál – szerszámkészítési költség és hosszú átfutás nélkül. A mechanikai tulajdonságok a nyomtatási paraméterek gondos megválasztásával és ipari berendezés alkalmazásával optimalizálhatók.
Forrás: H.Bálint, "Additív technológiák alkalmazása veteránautó alkatrészek gyártása során", Diplomamunka, Széchenyi István Egyetem, Győr, 2023
Kérdésed van, vagy szeretnél árajánlatot kérni?
Ajánlatkérés